


介紹
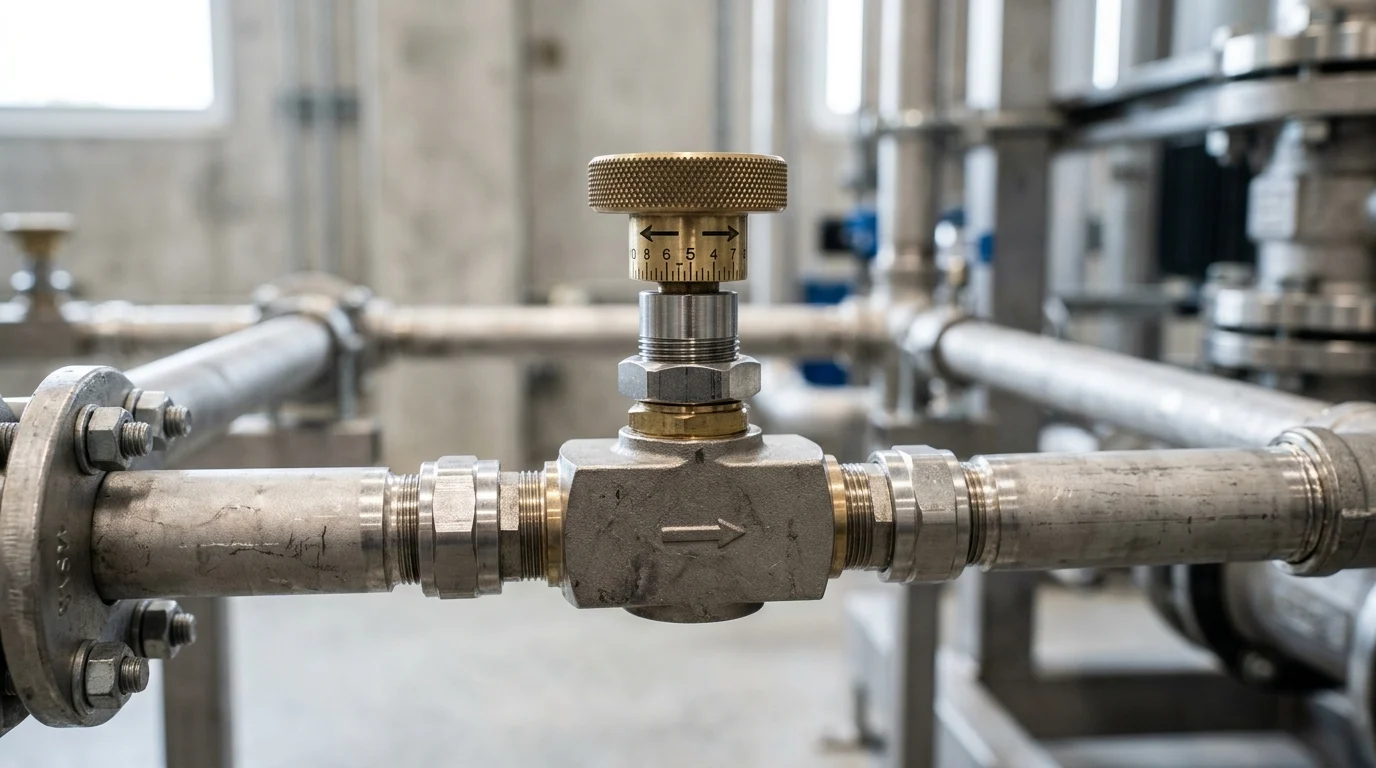
精確的流量控制往往是生產線穩定運作與否的關鍵所在,否則生產線將飽受執行器速度不穩定、空氣浪費和不必要的磨損之苦。本文將探討流量控制器如何達成此目標。 風門 這些節流閥可整合到工業氣動和流體系統中,以改善運動控制、減少能量損失並支援更可重複的製程性能。您將了解這些節流閥在哪些方面能發揮最大價值,哪些安裝和校準因素最為重要,以及它們如何影響循環時間、效率和設備可靠性。在此基礎上,我們將探討這些元件在優化日常營運中所發揮的實際作用。
流量控制器節流如何提升工業製程性能
工業自動化高度依賴精確的動能管理,以確保氣動和流體系統有效率且安全地運作。一種高效的動能調節方法是整合先進的流量控制機制。這些裝置透過限製或擴大壓縮空氣或流體的流路,來控制氣缸和旋轉執行器的轉速。正確實施後,這些組件可以將不規則的機械運動轉換為高度同步、可重複的操作。
升級為精密工程的營運影響 流量控制器節氣門 流量調節的效果非常容易衡量。從未經校準的閥門過渡到專用節流閥的工廠通常報告稱,循環時間縮短了 15% 到 20%,同時壓縮空氣消耗量減少了高達 30%。這些指標凸顯了流量調節在提升工廠整體效率方面發揮的關鍵作用,它超越了簡單的驅動,實現了嚴格的容積控制。
關鍵績效優勢
實施的主要性能優勢 專用節流機制執行器速度的穩定性叉 負載條件變化。在工作壓力介於 0.1 至 1.0 MPa 的標準氣壓系統中,上游壓力的波動會導致汽缸行程不一致。經過適當校準的節流閥可透過維持恆定的流量來減輕這些波動,從而確保傳遞給致動器的動能保持均勻。
此外,精密節流閥能夠提高自動化任務的重複性。在諸如取放機器人、包裝機械或數控刀具更換等應用中,位置精度很大程度取決於執行器的速度。透過微調排氣或供氣,工程師可以將行程時間精度控制在毫秒級,從而顯著降低缺陷率和末端執行器的機械磨損。
它們解決的常見流程瓶頸
工業生產過程中常會遇到不受控制的氣動能量所造成的瓶頸。其中最常見的問題之一是氣缸衝擊,即執行器在行程末端受到過大的衝擊力。這不僅會產生令人難以忍受的噪音,還會大幅縮短氣缸和機架的平均故障間隔時間 (MTBF)。透過節流排氣,可以產生背壓,從而起到阻尼作用,消除這種破壞性的衝擊。
另一個常見的瓶頸是多執行器裝置中同步不穩定的問題。當兩個或多個氣缸必須同時工作才能提升重物或夾緊大型工件時,流量不均會導致卡滯、堵塞或壓力施加不均勻。整合微調節流閥可以讓維護人員… 動態平衡流量確保在標準 0.5 至 0.7 MPa 工廠氣壓下運作的致動器能夠完美同步移動,從而防止代價高昂的生產線停機和產品損壞。
選擇流量控制器節流閥的技術標準
選擇最佳節氣門需要對系統的熱力學和流體動力學參數進行嚴格分析。工程師必須超越基本的連接埠尺寸設計,評估決定特定運行應力下流動行為的複雜變數。選擇的技術標準包括空氣動力學導流能力、材料對腐蝕性介質的耐受性以及特定工業環境所需的自動化程度。
流量範圍、壓降和響應時間
節氣門選擇中最關鍵的參數是流量係數 (Cv),它衡量在特定壓力降下通過閥門的流體或氣體的體積。工程師必須使節氣門的 Cv 值與汽缸的缸徑和行程相符。如果 Cv 值過低,致動器會因供氣不足而導致反應時間過長,超過 500 毫秒。相反,過大的閥門會降低微調能力,使微調幾乎不可能。
節流閥的壓力降 (ΔP) 是另一個至關重要的指標。高效的系統設計旨在最大限度地減少寄生壓力損失,同時保持控制精度。高性能節流閥經過精心設計,可提供線性流量曲線,確保調節針旋轉 10% 對應流量的可預測百分比變化。在高速分類應用中,反應時間同樣至關重要,自動節流閥必須在 50 毫秒內調整流量參數,以與視覺偵測系統保持同步。
下表列出了各種油門配置的標準性能閾值:
| 節氣門類型 | 典型CV範圍 | 最大工作壓力(兆帕) | 最佳應用 |
|---|---|---|---|
| 標準推入式連接 | 0.1 - 0.5 | 1.0 | 輕自動化、包裝 |
| 精密螺紋 | 0.2 - 1.2 | 1.5 | 高負載驅動,CNC |
| 自動比例 | 0.5 - 2.0 | 1.2 | 閉環過程控制 |
介質相容性和材料要求
介質相容性決定了節氣門體、密封件和內部針閥機構的材料組成。標準壓縮空氣系統通常在-5°C至60°C的環境溫度下運行,一般採用鍍鎳黃銅或高強度聚對苯二甲酸丁二醇酯(PBT)。這些材料具有優異的尺寸穩定性,並且能夠耐受工廠氣路中常見的合成壓縮機油。
對於要求更高的環境,例如化學加工、食品飲料清洗或半導體製造,材料要求會更加嚴格。不銹鋼(304 或 316)成為防止氧化和化學降解的必備材料。 剛性金屬管 對於高壓或高溫介質,一種堅固耐用的 SL-壓縮節氣門 確保連接牢固可靠,無洩漏,比標準聚合物快插接頭更能承受振動和熱循環。
手動選項與自動選項
手動節流和自動節流的選擇很大程度上取決於產品切換的頻率和製程所需的精度。手動節流採用精細螺紋針閥,可透過手動或專用工具進行調整。由於沒有電子元件,它們具有極高的成本效益和卓越的可靠性。對於調試期間流量設定一次且很少更改的應用,可以使用線上式節流裝置。 SL流量控制母節氣門 提供安全、防篡改的解決方案。
相較之下,自動比例節流閥整合了由類比訊號(例如 4-20mA 或 0-10V)驅動的步進馬達或電磁閥。這些裝置在彈性製造環境中表現出色,因為在這些環境中,致動器的速度必須根據不同的產品配方動態調整。雖然初始資本支出顯著更高,但自動化方案無需人工幹預,有效地將切換時間從幾分鐘縮短到幾毫秒,並消除了校準過程中的人為誤差。
將流量控制器節流閥整合到現有系統中
成功的整合彌合了理論規範與工廠車間實際性能之間的差距。流量調節裝置的實體安裝必須與現有的氣動架構、電氣控製網路和空間限制無縫銜接。在此階段的正確執行可最大限度地減少壓力降,防止污染物進入,並確保系統與中央監控系統有效通訊。
尺寸和安裝步驟
整合的第一步是確定電路需要計量輸入控制還是計量輸出控制。計量輸出控制,即限制汽缸的排氣量,為業界標準。 雙作用氣壓缸它能產生穩定的背壓,防止致動器在負載突然變化時向前衝。計量輸入控制通常用於單作用油缸或需要限制供液量的特定流體應用。
控制方法確定後,接下來進行實體尺寸設計和安裝。螺紋標準(NPT、BSPT 或公制)必須與執行器連接埠嚴格匹配,以防止螺紋磨損或微洩漏。為了在密集的歧管環境中快速組裝,可採用… SLG-流量控制推油門 適用於標準聚氨酯或尼龍管(通常外徑為 4 毫米至 12 毫米或 1/8 英吋至 1/2 英吋)。這種快插式設計可大幅縮短安裝時間,同時保持牢固的連接,最高可承受 1.0 兆帕的壓力。
PLC、DCS 和感測器連接
整合自動化 流量控制器 將比例閥整合到現有的可程式邏輯控制器 (PLC) 或分散式控制系統 (DCS) 架構中,需要特別注意訊號處理。大多數工業比例閥接受標準的 4-20mA 類比訊號,這使其在工廠車間的長距離電纜傳輸中具有出色的抗電磁幹擾 (EMI) 能力。工程師必須確保 PLC 輸出卡具有足夠的解析度(通常為 12 位元或 16 位元),以充分發揮節流閥的微步進功能。
現代工業4.0整合越來越依賴IO-Link、PROFINET或EtherNet/IP等數位現場匯流排協定。這些協定允許流量控制器在執行主要控制功能的同時傳輸診斷資料。透過將節流閥聯網,中央DCS系統可以即時監測壓力降、溫度波動和閥門位置。這種連接性使預測性維護演算法能夠在異常情況(例如預期流量偏差5%)導致關鍵製程故障之前發出警報。
常見安裝風險
實體安裝本身有固有風險,若管理不當,可能損害系統完整性。螺紋連接過度擰緊是閥體出現微裂紋和鋁製氣缸螺紋滑絲的主要原因。技術人員必須嚴格遵守扭矩規範;例如,M5 螺紋通常只需 1.5 Nm 的扭矩,而 1/4 英吋介面可能需要 12 至 14 Nm 的扭矩。使用液態螺紋密封劑取代標準聚四氟乙烯 (PTFE) 膠帶,還可以防止螺紋碎片脫落並堵塞節氣門內部的精確孔道。
污染是另一個重要的安裝風險。工業環境充斥著環境粉塵、加工冷卻液和管線水垢。如果在安裝節流閥之前沒有對系統進行徹底沖洗,顆粒物可能會刮傷針閥或損壞O型圈密封件。在流量控制器上游整合一個5微米預過濾裝置是保護投資並確保設計流量特性在數百萬次循環中保持精確的必要步驟。
營運、合規和成本方面的考慮
除了初始部署之外,工程團隊還必須評估其流量控制系統的長期運作影響。長期可行性很大程度上取決於生命週期管理、嚴格遵守國際安全標準以及對總擁有成本 (TCO) 的全面了解。一套完善的、記錄詳盡的考慮方法能夠確保氣動基礎設施始終是一項可靠的資產,而不是一項需要反覆維護的負擔。
維護和校準需求
流量控制器的維護計畫主要取決於運作環境的嚴苛程度和壓縮空氣供應的品質。在清潔、過濾良好的系統(ISO 8573-1 3級或更高等級)中,高階節流閥的平均故障間隔時間 (MTBF) 通常超過2000萬次循環。然而,水分或劣化的壓縮機油會加速內部丁腈橡膠 (NBR) 或氟橡膠 (FKM) 密封件的劣化,導致內部旁通洩漏。
校準需求因節流閥類型而異。手動針閥通常需要定期檢查,以確保機器振動不會導致鎖定螺帽鬆動,從而改變流量設定值。相比之下,自動比例閥可能需要每年進行零點和量程重新校準,以補償電子漂移和機械磨損。建立包含超音波洩漏檢測的主動維護方案,可以在效能下降影響執行器速度之前就發現問題。
標準和安全要求
遵守監管標準可確保運作安全和法律合規。氣動系統通常必須符合 ISO 4414(氣動流體動力-系統及其組件的一般規則和安全要求)標準。該標準規定,包括流量控制器在內的組件必須能夠在額定壓力下安全運行,不會發生災難性故障。優質節流閥的爆破壓力額定值超過 1.5 MPa,比標準的 0.7 MPa 工作壓力提供了關鍵的安全裕度。
材料合規性同樣重要,尤其對於全球營運的設施而言。組件必須符合有害物質限制指令 (RoHS),確保黃銅合金和表面鍍層不含鉛、鎘等重金屬。此外,對於部署在歐洲市場的系統,根據互連氣動迴路的內部容積和最大允許壓力,可能還需遵守壓力設備指令 (PED 2014/68/EU)。
供應商評估和總成本
評估供應商時,需要考慮總擁有成本 (TCO),而不只專注於單價。價格低廉但加工粗糙的節氣門雖然前期投入可能較低,但由於致動器速度不穩定和頻繁更換,可能會造成數千美元的收益損失。工程師必須根據供應商的加工公差、批次間一致性和供應鏈透明度來評估其性能。
在評估總擁有成本 (TCO) 時,工程師必須考慮硬體以外的因素。下表展示了一個假設的 50 節點氣動迴路的標準 5 年 TCO 細分:
| 成本因素 | 手動直列式油門 | 自動比例油門 |
|---|---|---|
| 初始硬體資本 | 1500美元 - 3000美元 | 15,000 美元 - 25,000 美元 |
| 年度維護/校準 | 500美元 | 2000美元 |
| 預計節能效果(5年) | 基線 | -8,500 美元 |
| 報廢減損(5年) | 基線 | -12,000美元 |
| 五年淨總擁有成本預測 | 4,000 美元 - 5,500 美元 | 4,500 美元 - 14,500 美元 (因產量而異) |
分析表明,雖然自動化系統的初始成本顯著更高,但它們能夠降低廢品率並優化空氣消耗,從而在高價值製造環境中實現具有競爭力的總擁有成本 (TCO)。相反,對於標準物料搬運,高品質的手動油門仍然是最經濟的選擇。
如何選擇合適的流量控制器節流策略
最終確定流量控制策略需要將技術規格、整合實際情況和生命週期成本整合到一個統一的採購計畫中。工程和採購部門必須通力合作,避免過度設計和規範不足的陷阱。透過建立正式的決策框架,企業可以實現氣動架構的標準化,從而減少備件庫存並簡化維護培訓。
基於用例的決策框架
一個完善的決策架構將具體的應用參數與可用的節流技術進行配對。工程師應將氣動迴路分為三個不同的層級:通用型、精密型和動態型。通用型迴路,例如基本夾具或噴嘴,需要簡單且經濟的手動節流閥。精密型迴路,例如自動化組裝或包裝中的迴路,則需要帶有鎖定機構的高品質螺紋節流閥,以確保其在振動環境下的長期穩定性。
動態迴路代表最高層級,其執行器速度必須在機器循環期間或產品配方之間變化。這些應用需要透過工業網路整合自動比例閥。透過嚴格定義這些層級,工廠可以避免代價高昂的錯誤,例如在簡單的氣動夾具上部署價值 500 美元的比例閥,或者相反,在需要高精度計量的機器人末端執行器上依賴價值 5 美元的快速連接接頭。
平衡成本、控制和可靠性
平衡前期資本支出與長期可靠性是任何工業採購策略的最終目標。投資精密加工和優質密封材料的節氣門可能會使初始組件成本增加 20% 至 30%。然而,機器停機時間的減少和氣缸壽命的延長能夠迅速抵消這部分額外成本。在許多高產量工廠中,升級到精密節氣門的投資回報期通常為 6 至 12 個月,這主要得益於產品報廢率降低 2% 至 5%。
歸根究底,最成功的流量控制策略並非將氣動系統視為一系列通用配件的簡單集合,而是將其視為高度工程化的動力學網路。透過嚴格應用技術標準、確保規範的安裝規範並計算真實的生命週期成本,工業設施可以實現卓越的製程穩定性,從而直接提升其在市場中的競爭優勢。
重點總結
- 流量控制器節氣門最重要的結論與原理
- 在您承諾之前,值得驗證的規格、合規性和風險檢查
- 讀者可以立即採取的實用後續步驟和注意事項
常見問題解答
在氣動系統中,流量控制器節流閥的作用是什麼?
它調節空氣或流體流量,以控制致動器速度,減少汽缸衝擊,並提高自動化設備的重複性。
如何選擇合適的流量控制器節流閥尺寸?
將閥門的 Cv 值、端口尺寸和壓力範圍與氣缸缸徑、行程和目標響應時間相匹配,以避免運動遲緩或不穩定。
我應該限制進氣量還是排氣量?
對於大多數氣缸,透過調節排氣量,可以實現更平穩的速度控制和更好的行程末端阻尼。
流量控制器節流閥可以解決生產線上的哪些問題?
它有助於解決氣缸速度不一致、行程末端衝擊噪音、多執行器不匹配以及不必要的壓縮空氣浪費等問題。
哪裡可以找到 NHPC Pneumatic 的工業流量控制器節流閥選項?
您可以直接在 nhpc-pneumatic.com 查看流量控制器節流閥產品和規格,以便比較適合您應用的型號。